Immagina una linea di confezionamento ad alta velocità che funziona a 120 bottiglie al minuto. All'improvviso il sistema si ferma. Sull'HMI lampeggia un messaggio di errore: "Sensor 7 — Signal Fault". Il tecnico della manutenzione si precipita sulla linea, apre il quadro elettrico e inizia la risoluzione dei problemi. Trenta minuti dopo, il problema viene identificato: il sensore capacitivo selezionato per rilevare le bottiglie di plastica trasparente non è affidabile perché la trasparenza della bottiglia e le variazioni della luce ambientale causano falsi allarmi. Non si tratta di un guasto del sensore; è un fallimento della selezione. È stato scelto il sensore sbagliato per l'applicazione e l'intera linea di produzione ne ha pagato il prezzo. Questo scenario si verifica ogni giorno nelle fabbriche e sottolinea una verità fondamentale: selezionare il sensore giusto per un sistema PLC non è un compito banale. È una decisione che richiede un approccio strutturato, una profonda comprensione dell'applicazione e una chiara comprensione dei fattori tecnici che determinano le prestazioni del sensore.
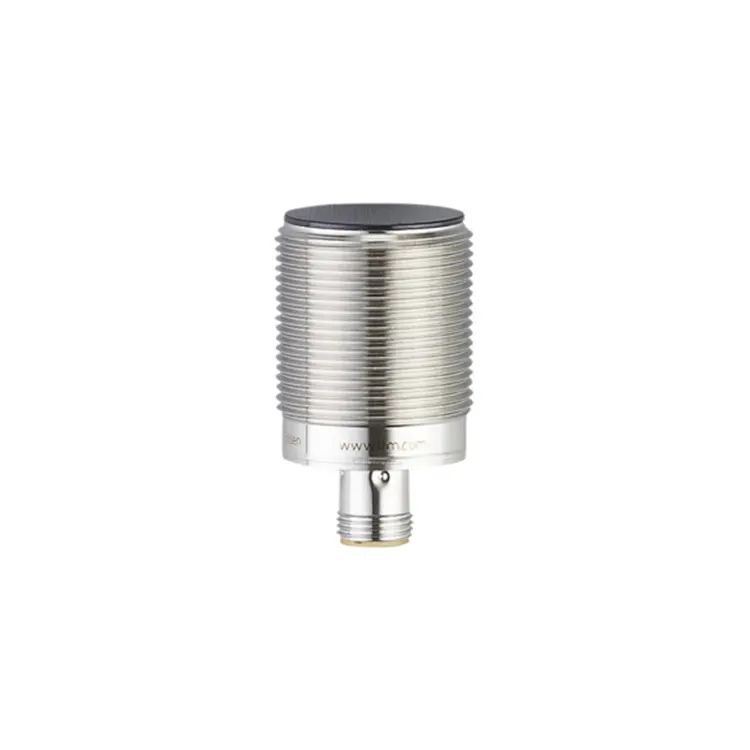
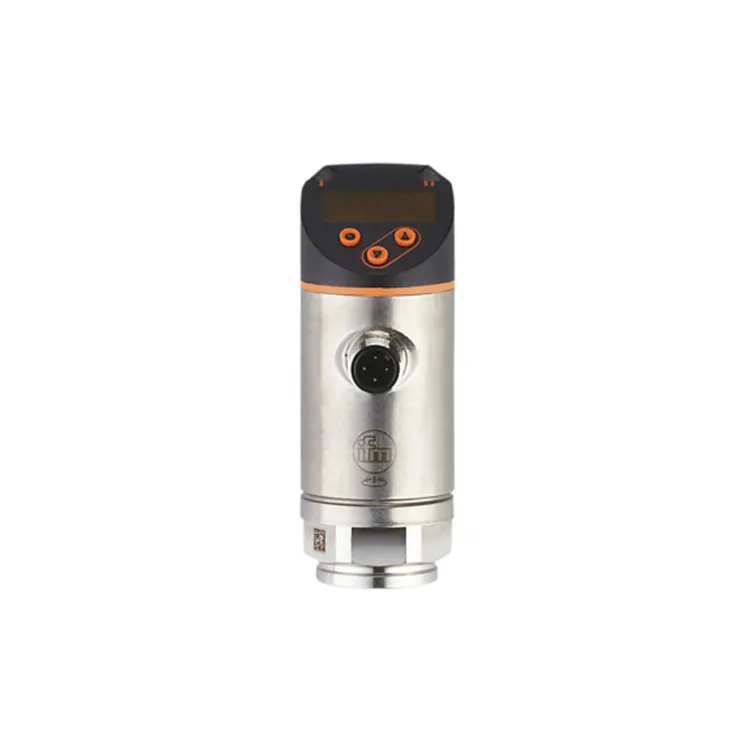
Quando si seleziona unSensore industriale IFMper i sistemi PLC, gli ingegneri devono valutare sette dimensioni critiche: tipo di sensore e principio di rilevamento, compatibilità elettrica con il modulo di ingresso PLC, condizioni ambientali (temperatura, umidità, polvere), integrazione del protocollo di comunicazione (in particolare IO-Link), tempo di risposta e precisione, vincoli meccanici e di montaggio, affidabilità a lungo termine e costo totale di proprietà. Ciascuno di questi fattori interagisce con gli altri e raramente la scelta ottimale è il sensore più costoso o quello con il raggio di rilevamento più lungo. È il sensore che si adatta perfettamente ai requisiti specifici dell'applicazione. Questo articolo ti guiderà sistematicamente attraverso ciascuna di queste dimensioni, fornendo approfondimenti tecnici, esempi pratici e quadri decisionali per aiutarti a selezionare il sensore industriale IFM giusto per il tuo sistema PLC.
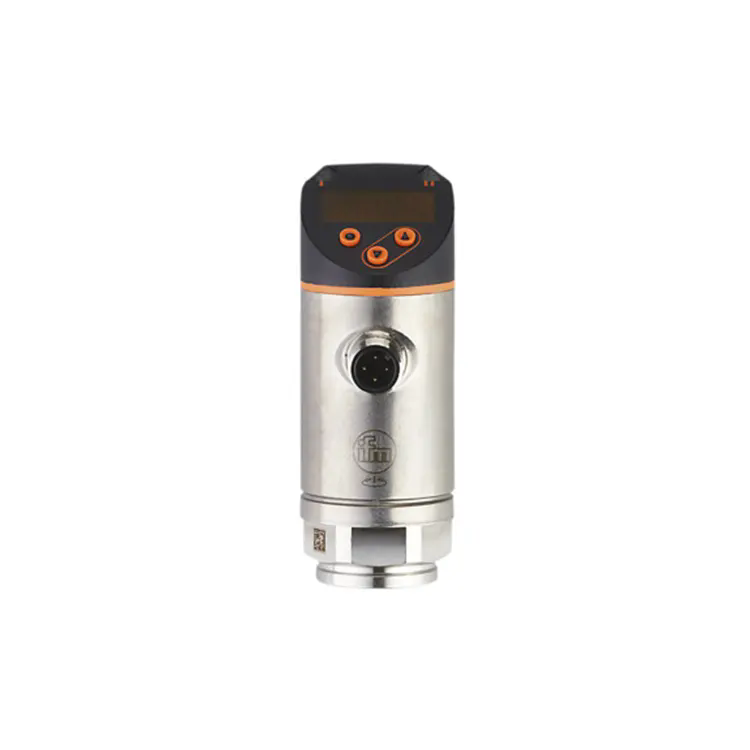
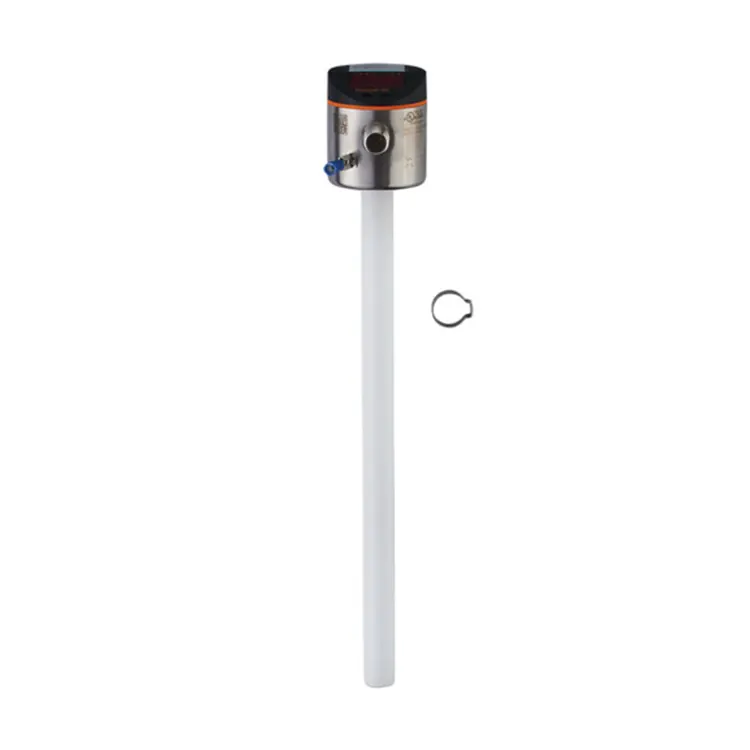
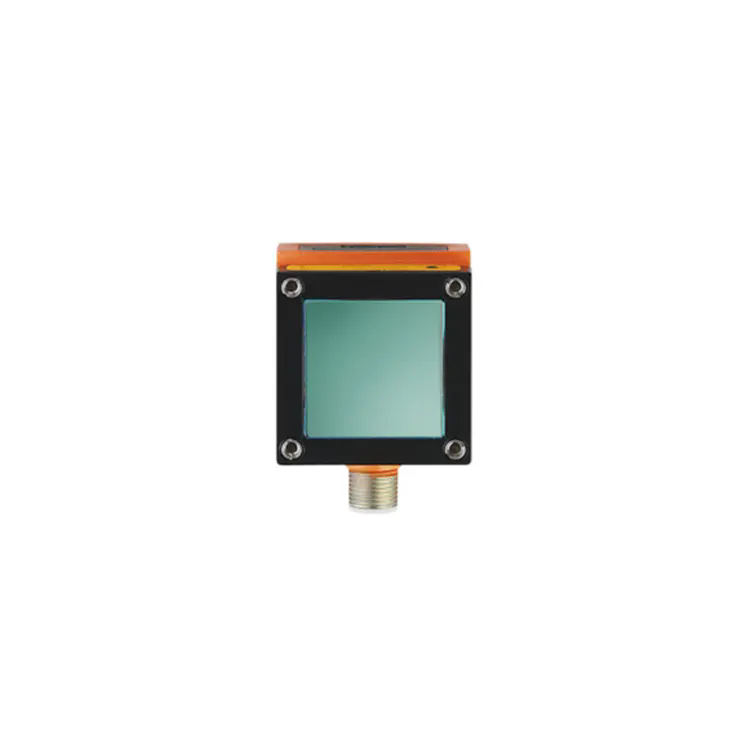
UNSensore industriale IFMè un dispositivo elettronico progettato per rilevare cambiamenti fisici in un ambiente di produzione e convertire tali cambiamenti in segnali elettrici che possono essere interpretati da un controllore logico programmabile (PLC). Il sensore è l'organo sensoriale del sistema di automazione e fornisce il feedback necessario al PLC per prendere decisioni, avviare azioni e mantenere il controllo sui processi industriali. Che si tratti di rilevare la presenza di un componente su un trasportatore, di misurare la pressione in una linea idraulica o di monitorare la temperatura di un avvolgimento di un motore, il sensore industriale IFM è l'interfaccia tra il mondo fisico e il sistema di controllo digitale.
IFM è un marchio riconosciuto a livello mondiale noto per la sua vasta gamma di sensori industriali, inclusi sensori di prossimità induttivi, sensori fotoelettrici, sensori capacitivi, sensori a ultrasuoni, sensori di pressione, sensori di temperatura e sensori di flusso. Ciascun tipo di sensore è progettato per un principio di rilevamento specifico, rendendolo adatto ad applicazioni e ambienti particolari. La scelta del giusto sensore industriale IFM richiede una chiara comprensione dei requisiti dell'applicazione, dell'oggetto da rilevare e dell'ambiente di integrazione. Il sensore deve essere compatibile con il PLC in termini di specifiche elettriche (tensione, corrente, tipo di uscita), protocollo di comunicazione (IO-Link, PROFINET, EtherNet/IP) e montaggio meccanico. Le specifiche tecniche del sensore definiscono le sue prestazioni e determinano se è in grado di soddisfare le esigenze dell'applicazione.
Il nostro team diLuce galleggiante Automation Trade Co., Ltd.è specializzato nell'aiutare gli ingegneri a orientarsi in questo processo di selezione. Con anni di esperienza nella fornitura di prodotti IFM Industrial Sensor a integratori di sistemi e produttori, comprendiamo le sfumature della selezione dei sensori e possiamo fornire indicazioni sul sensore più adatto alla vostra applicazione. Che tu stia progettando un nuovo sistema o mantenendone uno esistente, scegliere il giusto sensore industriale IFM è fondamentale per il successo del tuo progetto di automazione. Nelle sezioni seguenti approfondiremo le specifiche chiave, i tipi di sensore e le considerazioni sull'integrazione che ti guideranno verso una selezione ottimale del sensore.
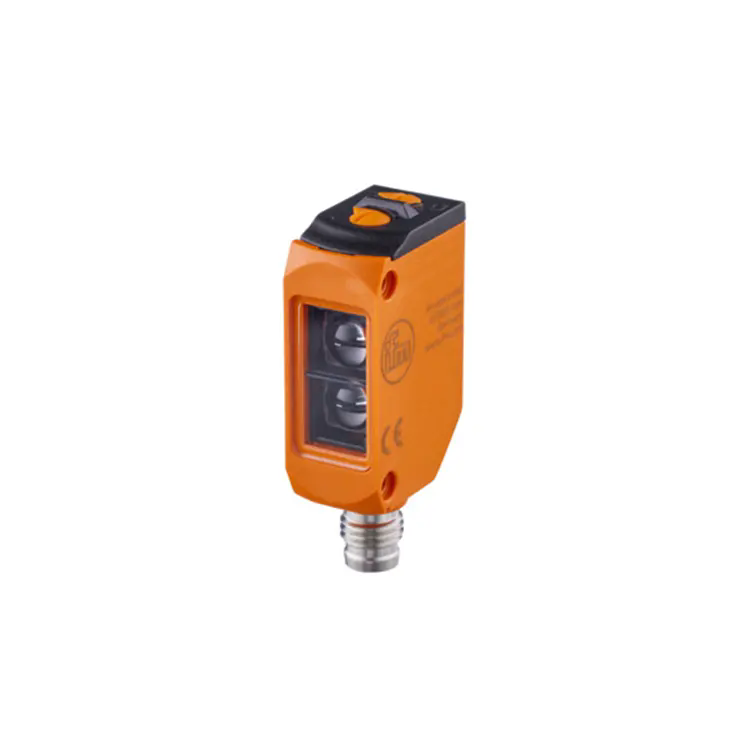
Le specifiche tecniche di anSensore industriale IFMfornire una descrizione quantitativa delle sue capacità e dei suoi limiti. Comprendere queste specifiche è essenziale per confrontare i modelli di sensori e determinarne l'idoneità per un'applicazione specifica. La tabella seguente riassume le specifiche tecniche principali per una gamma di tipi di sensori industriali IFM, insieme ai loro valori tipici e all'impatto sulle prestazioni dell'applicazione.
| Specifica | Prossimità induttiva | Fotoelettrico | Capacitivo | Ultrasonicoo | Impatto sull'applicazione |
| Campo di rilevamento (mm) | 2 - 40 | 50-20.000 | 2 - 40 | 20-8000 | Determina la distanza massima dal bersaglio |
| Tempo di risposta (ms) | <1 | <1 | <5 | <50 | Fondamentale per le applicazioni ad alta velocità |
| Precisione di ripetizione (%) | <2 | <5 | <5 | <2 | Garantisce un rilevamento coerente nel tempo |
| Temperatura operativa (°C) | da -25 a +85 | da -25 a +60 | da -25 a +85 | da -20 a +70 | Definisce l'intervallo dell'ambiente utilizzabile |
| Protezione dall'ingresso (IP) | IP67 | IP67 | IP67 | IP67 | Resistenza alla polvere e all'ingresso di acqua |
| Tipo di uscita | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | Compatibilità con i moduli di ingresso PLC |
| Materiale dell'alloggiamento | Acciaio inossidabile | ABS/PC | Acciaio inossidabile | Acciaio inossidabile | Durabilità e resistenza chimica |
Quando si valutano queste specifiche, è essenziale dare loro la priorità in base ai requisiti dell'applicazione. Per una linea di imbottigliamento ad alta velocità, il tempo di risposta e la precisione di ripetizione sono fondamentali. Per un sistema di movimentazione materiali per esterni, il grado di protezione IP e l'intervallo di temperatura operativa sono fondamentali. Per un'applicazione di trattamento chimico, il materiale dell'alloggiamento e la resistenza chimica sono la priorità. La nostra fabbrica aAutomazione della luce galleggiantesottolinea l'importanza di un approccio equilibrato, in cui tutte le specifiche sono considerate olisticamente per garantire che il sensore selezionato soddisfi i requisiti dell'applicazione e fornisca un servizio affidabile a lungo termine.
Immagina un ingegnere di nome Sarah che lavora in un grande stabilimento di assemblaggio automobilistico. Ha il compito di progettare una nuova soluzione di rilevamento per una cella di saldatura robotizzata. La cella deve rilevare la presenza di parti metalliche, verificare il corretto orientamento e garantire che il braccio robotico sia nella posizione corretta prima di avviare il ciclo di saldatura. Sarah ha a disposizione una vasta gamma di tipi di sensori, ma deve scegliere quello giusto per ciascuna funzione. Questo scenario è tipico di qualsiasi ingegnere dell'automazione e il modo migliore per affrontare il processo di selezione è un albero decisionale sistematico.
Il primo punto decisionale è il principio di rilevamento. I tipi più comuni diSensore industriale IFMsono induttivi, fotoelettrici, capacitivi e ultrasonici. I sensori induttivi sono i cavalli di battaglia del rilevamento dei metalli. Generano un campo magnetico ad alta frequenza che viene alterato quando un oggetto metallico entra nell'area di rilevamento. Sono altamente affidabili, veloci e resistenti alla polvere, allo sporco o all'olio sulla superficie di rilevamento. Per la cella di saldatura di Sarah, i sensori induttivi sono la scelta perfetta per rilevare la presenza di parti metalliche e verificare che il braccio robotico sia in posizione. I sensori fotoelettrici utilizzano la luce per rilevare gli oggetti. Sono disponibili in tre modalità comuni: a sbarramento, retroriflettente e diffusa. I sensori a sbarramento hanno un emettitore e un ricevitore separati, garantendo il raggio di rilevamento più lungo e la massima affidabilità in ambienti sporchi. Sono ideali per rilevare piccole parti o oggetti che non possono essere rilevati in modo affidabile con altri metodi. Nella cella di saldatura è possibile utilizzare un sensore retroriflettente per confermare che la parte sia nell'orientamento corretto prima che inizi la saldatura.
I sensori capacitivi rilevano i cambiamenti di capacità causati dalla presenza di qualsiasi oggetto, indipendentemente dal suo materiale. Sono particolarmente utili per rilevare oggetti non metallici, come plastica, liquidi e materiali granulari. In una cella di saldatura, un sensore capacitivo potrebbe essere utilizzato per rilevare la presenza di un fluido di raffreddamento in una linea di flusso o per rilevare il livello di un lubrificante. I sensori a ultrasuoni utilizzano le onde sonore per rilevare gli oggetti, rendendoli ideali per applicazioni in cui i sensori fotoelettrici non sono adatti a causa della polvere o del colore, della trasparenza o della riflettività del bersaglio. I sensori a ultrasuoni sono comunemente utilizzati per la misurazione della distanza, il rilevamento del livello e il rilevamento di oggetti in ambienti difficili. La tabella seguente fornisce un quadro decisionale per la selezione del tipo di sensore appropriato in base ai requisiti di rilevamento.
| Requisito di rilevamento | Induttivo | Fotoelettrico | Capacitivo | Ultrasonicoo | Raccomandazione |
| Rileva oggetti metallici, a corto raggio | ✓ | Prossimità induttiva | |||
| Rileva oggetto a lunga distanza (1-20 m) | ✓ | Barriera fotoelettrica | |||
| Rileva oggetti trasparenti (vetro, plastica) | ✓ | ✓ | ✓ | Fotoelettrico o ultrasonico | |
| Rileva liquidi o solidi non metallici | ✓ | ✓ | ✓ | Capacitivo o Ultrasonico | |
| Rileva oggetti in ambienti polverosi | ✓ | ✓ | ✓ | Induttivo o Ultrasonico | |
| Misurare la distanza dall'oggetto | ✓ | Ultrasonicooo | |||
| Rilevamento ad alta velocità (< 1 ms) | ✓ | ✓ | Induttivo o fotoelettrico |
Nell'applicazione della cella di saldatura di Sarah, i sensori induttivi sono la scelta ideale per il rilevamento dei metalli, mentre i sensori fotoelettrici offrono la flessibilità per la verifica dell'orientamento. I sensori capacitivi e ultrasonici potrebbero essere presi in considerazione per funzioni ausiliarie aggiuntive. La chiave per una scelta efficace del sensore è abbinare il principio di rilevamento del sensore alle caratteristiche specifiche del target e alle condizioni ambientali. ALuce galleggiante Automation Trade Co., Ltd., il nostro team di specialisti di automazione può aiutarti a esplorare le opzioni disponibili e selezionare il sensore industriale IFM giusto per la tua applicazione specifica.
Una volta selezionato il tipo di sensore, il passaggio fondamentale successivo è garantire la compatibilità elettrica con il sistema PLC. Il sensore deve essere abbinato correttamente al modulo di ingresso del PLC in termini di tensione, corrente, tipo di uscita e metodo di connessione. Una mancata corrispondenza elettrica può provocare l'assenza di segnale, un segnale errato o danni al sensore o al PLC. Le discrepanze elettriche più comuni riguardano il tipo di uscita (NPN o PNP) e la tensione di alimentazione. Comprendere questi parametri è essenziale per un'integrazione di successo.
Il tipo di output di anSensore industriale IFMsi riferisce alla configurazione dell'uscita transistor che commuta il segnale al PLC. Esistono due tipi di uscita principali: NPN (sinking) e PNP (sourcing). In un'uscita NPN, il sensore commuta il segnale a terra (0 V) quando attivato, assorbendo la corrente dall'ingresso del PLC. In un'uscita PNP, il sensore commuta il segnale sulla tensione di alimentazione positiva (ad esempio +24 V) quando attivato, fornendo corrente all'ingresso del PLC. La scelta tra NPN e PNP dipende dal modulo di ingresso del PLC. La maggior parte dei PLC europei (come Siemens) utilizzano ingressi PNP, mentre alcuni PLC asiatici (come alcuni modelli Omron meno recenti) utilizzano ingressi NPN. È essenziale verificare il tipo di ingresso del PLC prima di selezionare il sensore. Molti PLC moderni supportano sia NPN che PNP, ma è sempre meglio verificare le specifiche del modulo di ingresso.
Oltre al tipo di uscita, la tensione di alimentazione del sensore deve essere compatibile con l'alimentazione del PLC. La maggior parte dei sensori industriali IFM funziona con tensioni CC, in genere 10-30 V CC. Alcuni sensori sono disponibili nelle versioni con alimentazione CA. Il sistema PLC solitamente fornisce un'alimentazione a 24 V CC, compatibile con la maggior parte dei sensori CC. Tuttavia, è essenziale controllare la scheda tecnica del sensore per confermare la tensione nominale e assicurarsi che il sensore rientri nella capacità di alimentazione del PLC. Il metodo di connessione è un altro fattore di compatibilità. I sensori sono disponibili con cavi precablati, connettori plug-in (M8, M12) o terminali a vite. La scelta del metodo di connessione dipende dall'ambiente di installazione e dalla necessità di flessibilità. I connettori M12 sono i più comuni nell'automazione industriale e forniscono una connessione robusta e impermeabile facile da scollegare e ricollegare. La tabella seguente fornisce una lista di controllo della compatibilità elettrica per la selezione di un sensore industriale IFM per un sistema PLC.
| Articolo | Controllo | Specifiche tipiche del sensore IFM | Specifiche comuni del PLC |
| Tensione di alimentazione | Intervallo di tensione compatibile | 10-30 V CC | 24 V CC |
| Tipo di uscita | Compatibilità NPN o PNP | PNP o NPN (controllare il modello) | Controllare le specifiche del modulo di ingresso PLC |
| Tipo di segnale di uscita | Digitale o analogico | Digitale (PNP/NPN) o analogico (4-20 mA, 0-10 V) | È necessario un modulo di ingresso digitale o analogico |
| Carica corrente | Assorbimento di corrente massimo | Tipicamente 100-200 mA | Controllare la capacità del modulo di ingresso PLC |
| Tipo di connessione | Connettore compatibile | M12, M8 o cavo | Controllare la morsettiera o il connettore del PLC |
| Supporto IO-Link | Protocollo di comunicazione | IO-Link V1.1 | Controllare la capacità del master IO-Link del PLC |
Controllando sistematicamente questi parametri elettrici, gli ingegneri possono garantire che il sensore industriale IFM e il sistema PLC siano pienamente compatibili, prevenendo problemi di integrazione e garantendo un funzionamento affidabile del sistema. Il nostro team diAutomazione della luce galleggianteè esperto in questi requisiti di compatibilità e può assistere con il controllo incrociato delle specifiche per garantire un'integrazione perfetta.
L'ambiente operativo è un fattore critico che può influenzare notevolmente le prestazioni e l'affidabilità del sensore. Un sensore industriale IFM che funziona perfettamente in un laboratorio pulito e a temperatura controllata potrebbe guastarsi rapidamente in un ambiente industriale difficile. L'ambiente impone vincoli sulla progettazione del sensore, tra cui il grado di protezione di ingresso (IP), il materiale dell'alloggiamento e la tolleranza alla temperatura. Tre tipici ambienti industriali illustrano la gamma di sfide che i sensori devono affrontare.
Caso 1: Impianto di lavorazione alimentare: elevata umidità e lavaggio chimico.Un impianto di lavorazione alimentare richiede sensori in grado di resistere a frequenti lavaggi ad alta pressione con detergenti. L'ambiente è umido e umido, con temperature che vanno dai -10°C delle celle frigorifere ai +40°C della zona di lavorazione. I sensori devono essere costruiti con un elevato grado di protezione IP (IP69K per il lavaggio) e un materiale dell'alloggiamento resistente alla corrosione e agli attacchi chimici. Gli alloggiamenti in acciaio inossidabile con superfici lisce (per prevenire la crescita batterica) sono la scelta preferita. Anche i sensori fotoelettrici con guarnizioni robuste sono essenziali per impedire l'ingresso di umidità. Per questa applicazione, la classificazione IP e la selezione del materiale sono i criteri di selezione primari, mentre il campo di rilevamento o la velocità possono essere secondari.
Caso 2: Cella di saldatura automobilistica: alta temperatura e rumore elettromagnetico.Una cella di saldatura automobilistica crea un ambiente stimolante per i sensori. L'area è sottoposta ad alte temperature derivanti dalle operazioni di saldatura, che possono raggiungere fino a 150°C. Inoltre, le apparecchiature di saldatura generano significative interferenze elettromagnetiche (EMI), che possono causare falsi allarmi nei sensori senza un'adeguata schermatura. I sensori in questo ambiente richiedono valori nominali di temperatura elevata (fino a 85°C o superiori), una robusta schermatura EMI e spesso soluzioni di montaggio speciali per proteggerli dagli spruzzi di saldatura. Per questa applicazione vengono spesso preferiti i sensori induttivi con un'elevata frequenza di commutazione e una buona immunità EMI. La temperatura nominale e l'immunità EMI sono i fattori critici.
Caso 3: Cementeria – Elevate polveri e vibrazioni.Un cementificio è un ambiente polveroso e ostile con elevati livelli di particolato aerodisperso. I sensori sono esposti a vibrazioni costanti provenienti da frantoi e trasportatori. Il sensore deve essere a tenuta di polvere (classificazione IP6X) e avere un alloggiamento sufficientemente robusto da resistere alle vibrazioni continue. I sensori fotoelettrici spesso non sono adatti a questo ambiente a causa dell'accumulo di polvere sulle ottiche, che può bloccare il fascio luminoso. I sensori induttivi, con il loro design autonomo e sigillato, sono spesso la scelta preferita. I sensori a ultrasuoni possono essere utilizzati anche se progettati con alloggiamenti robusti. Per questo ambiente, il grado di protezione IP, il materiale dell'alloggiamento e la resistenza alle vibrazioni sono i fattori chiave di selezione.
La tabella seguente fornisce un riepilogo delle considerazioni ambientali e del loro impatto sulla scelta del sensore.
| Fattore ambientale | Sfida tipica | Specifiche del sensore interessate | Soluzione consigliata |
| Umidità/Alta umidità | Ingresso d'acqua, corrosione | Grado di protezione IP, materiale dell'alloggiamento | IP67/IP69K, custodia in acciaio inossidabile |
| Temperatura estrema | Degrado delle prestazioni, guasto | Intervallo di temperatura operativa | Sensori di temperatura estesi (da -40°C a +85°C) |
| Polvere/Particolato | Blocco ottico, contaminazione | Grado IP, tipo di sensore | Sensori induttivi, Sensori a ultrasuoni, IP6X |
| Vibrazioni/Shock | Danni meccanici, collegamenti allentati | Materiale dell'alloggiamento, montaggio | Custodia in acciaio inossidabile, montaggio sicuro |
| Interferenza elettromagnetica (EMI) | Falsa attivazione | Valutazione EMC, tipo di sensore | Sensori con elevata immunità EMC, cavi schermati |
| Esposizione chimica | Degrado abitativo | Materiale dell'alloggiamento | Alloggiamento rivestito in PTFE o ceramica |
Comprendere le esigenze ambientali della tua applicazione è essenziale per selezionare un sensore industriale IFM che fornirà un servizio affidabile a lungo termine. Il nostro team diLuce galleggiante Automation Trade Co., Ltd.può aiutarti a valutare le condizioni ambientali della tua applicazione e consigliare le specifiche del sensore appropriate per garantire prestazioni affidabili.
In passato, i sensori industriali erano semplici dispositivi che inviavano un segnale binario al PLC: acceso o spento. Il PLC ha ricevuto un segnale che indicava la presenza o l'assenza di un oggetto, e niente più. Oggi, il panorama della comunicazione per i sensori industriali si è evoluto notevolmente. ModernoSensore industriale IFMsupportano protocolli di comunicazione avanzati come IO-Link, che trasforma il sensore da un semplice interruttore in un dispositivo intelligente e ricco di dati. IO-Link non è solo uno standard di comunicazione; si tratta di un cambiamento di paradigma che migliora l’integrazione sensore-PLC, sbloccando nuove funzionalità che prima erano impossibili.
IO-Link è un protocollo di comunicazione punto a punto che consente lo scambio di dati tra un sensore e il PLC (o un master IO-Link). A differenza dei tradizionali I/O discreti, in cui il sensore invia solo un segnale digitale, IO-Link consente la comunicazione bidirezionale. Il PLC non solo può leggere lo stato di commutazione del sensore, ma anche accedere a informazioni diagnostiche dettagliate, leggere parametri di processo e persino riconfigurare il sensore da remoto. Si tratta di un punto di svolta per l’automazione industriale. Ad esempio, un sensore industriale IFM con funzionalità IO-Link può fornire informazioni sulla qualità del rilevamento (potenza del segnale), sulla temperatura del sensore, sulle sue ore di funzionamento e persino sul suo stato diagnostico interno. Questi dati possono essere utilizzati dal PLC o da un sistema di livello superiore per la manutenzione predittiva, l'ottimizzazione dei processi e il controllo qualità.
I vantaggi di IO-Link per l'integrazione sensore-PLC sono sostanziali. Consideriamo una linea di produzione con centinaia di sensori. Con gli I/O discreti tradizionali, il PLC riceve solo un insieme limitato di segnali. Se un sensore si guasta, il PLC potrebbe rilevare una perdita di segnale, ma non ne sa il motivo. Il team di manutenzione deve ispezionare fisicamente il sensore per diagnosticare il problema. Con IO-Link il PLC riceve un avviso diagnostico che indica esattamente quale sensore è guasto e perché (ad esempio "Sensore 37 - Segnale troppo debole, pulizia necessaria"). Ciò riduce significativamente i tempi di risoluzione dei problemi e minimizza i tempi di inattività. Inoltre, con IO-Link, il PLC può modificare le impostazioni del sensore (come la distanza di rilevamento o i tempi di uscita) senza richiedere una connessione fisica al sensore. Ciò semplifica l’adattamento del sistema alle mutevoli esigenze di produzione.
L'integrazione di un sensore industriale IFM con IO-Link in un sistema PLC coinvolge tre componenti: il sensore (con funzionalità IO-Link), il master IO-Link (un modulo che si interfaccia tra il sensore e il bus di campo del PLC) e il PLC stesso. Il master IO-Link è collegato al PLC tramite un bus di campo (come PROFINET, EtherNet/IP o EtherCAT). Il master comunica con il sensore utilizzando il protocollo IO-Link e quindi traduce i dati per il bus di campo del PLC. Questa architettura semplifica notevolmente il cablaggio: un singolo cavo a 4 conduttori collega il sensore al master e un singolo cavo fieldbus collega il master al PLC. Ciò è in netto contrasto con l'approccio tradizionale, in cui ogni segnale discreto richiede il proprio cavo dedicato. La tabella seguente fornisce un riepilogo dei principali vantaggi di IO-Link per l'integrazione sensore-PLC.
| Caratteristica | I/O discreti tradizionali | IO-Link |
| Direzione dei dati | Unidirezionale (dal sensore al PLC) | Bidirezionale (sensore ↔ PLC) |
| Informazioni disponibili | Segnale binario (on/off) | Segnale binario + diagnostica + dati di processo |
| Configurazione remota | Non è possibile | Sì (le impostazioni del sensore possono essere modificate da remoto) |
| Cablaggio | Cavi individuali per ciascun segnale | Cavo singolo a 4 conduttori per sensore |
| Diagnostica | Base (segnale presente/assente) | Dettagliato (qualità del segnale, temperatura, ore di funzionamento) |
| Manutenzione predittiva | Limitato | Abilitato dai dati diagnostici |
Il nostro team diLuce galleggiante Automation Trade Co., Ltd.può fornire assistenza nella progettazione e implementazione di reti di sensori basate su IO-Link, fornendo indicazioni sulla selezione dei sensori, sulla configurazione del master e sulla programmazione del PLC. Riconosciamo che la transizione dall'I/O tradizionale all'IO-Link è una decisione strategica che può migliorare significativamente le capacità e le prestazioni del vostro sistema di automazione.
Quando si seleziona unSensore industriale IFM, si è tentati di concentrarsi esclusivamente sul prezzo di acquisto iniziale. Tuttavia, il costo reale di un sensore va ben oltre il costo di acquisto. Il costo totale di proprietà (TCO) comprende il costo di installazione, funzionamento, manutenzione e, soprattutto, il costo dei tempi di inattività derivanti dal guasto del sensore. Un sensore leggermente più costoso ma significativamente più affidabile può far risparmiare a una fabbrica decine di migliaia di dollari nel corso della sua vita. Pertanto, la valutazione dell’affidabilità a lungo termine è una componente fondamentale del processo di selezione.
L'affidabilità di un sensore industriale viene generalmente quantificata dal suo tempo medio tra i guasti (MTBF). Un MTBF elevato indica un sensore affidabile che difficilmente si guasta durante la vita utile prevista. I sensori IFM sono noti per la loro alta qualità e il design robusto, con valori MTBF tra i migliori del settore. Tuttavia, l’MTBF non è l’unico fattore da considerare. Anche la robustezza del sensore ai fattori ambientali, la sua immunità alle interferenze elettromagnetiche e la sua resistenza allo stress fisico contribuiscono alla sua affidabilità a lungo termine. Un sensore alloggiato in un robusto alloggiamento in acciaio inossidabile e con un grado IP elevato ha maggiori probabilità di sopravvivere in un ambiente industriale difficile rispetto a uno con un alloggiamento in plastica e un grado IP inferiore.
Consideriamo uno scenario per illustrare l'importanza del TCO. Una fabbrica ha 100 sensori installati su una linea di produzione critica. La fabbrica è operativa 24 ore su 24, 7 giorni su 7, 365 giorni all'anno. Ogni ora di inattività costa alla fabbrica 10.000 dollari in perdita di produzione. Un guasto del sensore, in media, comporta 2 ore di inattività per la risoluzione dei problemi, la sostituzione e il riavvio. Se un sensore a basso costo ha un tasso di guasto pari a 1 guasto all'anno (MTBF di 8.760 ore), il costo del tempo di inattività solo per quel sensore è di $ 20.000 all'anno ($ 10.000 x 2 ore). Se un sensore industriale IFM di alta qualità ha un tasso di guasto di 0,1 guasti all'anno (MTBF di 87.600 ore), il costo dei tempi di inattività è di soli $ 2.000 all'anno. La differenza è di $ 18.000 per sensore, solo per i tempi di inattività. Questo è un chiaro esempio del motivo per cui il TCO è più importante del costo iniziale. La tabella seguente fornisce un quadro per la valutazione dell'affidabilità del sensore e del TCO.
| Fattore di affidabilità | Sensore a bassa affidabilità | Sensore IFM ad alta affidabilità | Impatto sul TCO |
| MTBF (ore) | 8.760 (1 anno) | 87.600 (10 anni) | Un MTBF inferiore aumenta la frequenza dei tempi di inattività |
| Grado di protezione IP | IP65 | IP67/IP69K | Un grado IP inferiore aumenta il rischio di ingresso |
| Immunità EMC | Di base | Alto | Una scarsa immunità EMC porta a falsi allarmi |
| Intervallo di temperatura | Da -10°C a +60°C | Da -25°C a +85°C | Il range ristretto limita la flessibilità dell'applicazione |
| Qualità dei materiali | Custodia in plastica | Alloggiamento in acciaio inossidabile | La plastica si degrada più velocemente in ambienti difficili |
| Capacità diagnostica | Nessuno | IO-Link con diagnostica | L'assenza di diagnostica aumenta i tempi di risoluzione dei problemi |
Per valutare il TCO di un sensore, consigliamo un semplice calcolo: (Numero di sensori) x (Tasso di guasto) x (Costo di inattività per guasto) x (Durata prevista). Considerando il costo dei tempi di inattività e l'affidabilità del sensore, puoi prendere una decisione informata che dà priorità al valore a lungo termine rispetto ai costi a breve termine. Il nostro team diLuce galleggiante Automation Trade Co., Ltd.può fornire i dati necessari sull'affidabilità e sulle prestazioni del sensore per supportare questa valutazione.
Domanda 1: Come posso confermare la compatibilità di un sensore industriale IFM con il mio sistema PLC esistente?
Risposta: La compatibilità dipende da tre fattori chiave: tipo di uscita (NPN o PNP), tensione di alimentazione (tipicamente 10-30 V CC) e protocollo di comunicazione (I/O discreti standard o IO-Link). Innanzitutto, controllare le specifiche del modulo di ingresso PLC per determinare il tipo di uscita richiesto. La maggior parte dei PLC europei (Siemens) utilizzano ingressi PNP. Quindi, verificare che la tensione di alimentazione del sensore corrisponda all'alimentazione del PLC (solitamente 24 V CC). Infine, se desideri utilizzare funzionalità avanzate, verifica che il tuo PLC supporti IO-Link o che sia installato un modulo master IO-Link. Il nostro team di Floating Light Automation Trade Co., Ltd. può fornire assistenza con questa valutazione di compatibilità e fornire un riferimento incrociato per il modello PLC specifico.
Domanda 2: Quali sono le differenze principali tra i sensori di uscita NPN e PNP e quando dovrei sceglierli?
Risposta: La differenza fondamentale è la logica di commutazione. In un'uscita NPN (sink), il sensore collega il carico a terra (0 V) quando attivato. In un'uscita PNP (sourcing), il sensore collega il carico alla tensione di alimentazione positiva (ad esempio +24 V) quando attivato. La scelta dipende dal modulo di ingresso del PLC. La maggior parte dei PLC europei e moderni utilizzano ingressi PNP, mentre alcuni PLC più vecchi o asiatici utilizzano NPN. Se il tuo PLC li supporta entrambi (la maggior parte li supporta), scegli il tipo di uscita più conveniente per le tue considerazioni sul cablaggio e sulla sicurezza. Il nostro team può aiutarti a identificare il tipo di uscita corretto per il tuo sistema PLC.
Domanda 3: Il mio sensore sembra attivarsi in modo casuale. Cosa potrebbe causare questo e come posso risolverlo?
Risposta: L'attivazione casuale è spesso causata da interferenze elettromagnetiche (EMI) provenienti da motori, apparecchiature di saldatura o altri dispositivi ad alta potenza nelle vicinanze. Innanzitutto, controlla il percorso del cavo del sensore; assicurarsi che non corra parallelo ai cavi di alimentazione. Se la causa è l'EMI, è possibile utilizzare sensori con un'immunità EMC più elevata (la maggior parte dei sensori IFM ha una buona immunità), installare cavi schermati o utilizzare un sensore con un principio di rilevamento diverso (ad esempio, induttivo o fotoelettrico). Altre cause includono vibrazioni, fluttuazioni di temperatura o un sensore disallineato. Raccomandiamo un'ispezione sistematica dell'installazione e dell'ambiente per identificare la causa principale. Se il problema persiste, contatta i nostri specialisti di automazione per una diagnosi dettagliata.
Domanda 4: Qual è il vantaggio principale dell'utilizzo di un sensore IO-Link rispetto a un sensore discreto tradizionale?
Risposta: i sensori IO-Link offrono vantaggi significativi rispetto ai tradizionali sensori discreti. Offrono una comunicazione bidirezionale, consentendo al PLC non solo di leggere lo stato di commutazione ma anche di accedere a dati diagnostici e di processo dettagliati, tra cui intensità del segnale, temperatura e ore di funzionamento. Ciò consente la manutenzione predittiva e la configurazione remota, riducendo i tempi di inattività. IO-Link semplifica inoltre il cablaggio, poiché utilizza un unico cavo a 4 conduttori per alimentazione e dati. Inoltre, i sensori IO-Link possono essere configurati con più set di parametri, consentendo loro di adattarsi a diverse applicazioni senza sostituzione fisica. Per una valutazione dettagliata dei vantaggi per la tua applicazione, contatta il nostro team di Luce galleggiante Automation Trade Co., Ltd.
Domanda 5: Quali sono i segnali che indicano che un sensore industriale IFM sta raggiungendo la fine della sua vita utile e dovrebbe essere sostituito?
Risposta: I segnali che un sensore si sta avvicinando alla fine della sua vita utile includono: tempo di risposta più lungo (commutazione più lenta), raggio di rilevamento ridotto, falsi trigger intermittenti, danni visibili alla custodia o al cavo e un calo costante della qualità del segnale (se monitorato tramite IO-Link). Se il sensore non è dotato di diagnostica, è possibile utilizzare un multimetro per controllarne la tensione o la corrente in uscita. Come regola generale, i sensori in ambienti difficili dovrebbero essere sostituiti ogni 5-8 anni come parte di un piano di manutenzione proattiva. Il nostro team può fornire indicazioni sulla durata prevista del sensore e consigliare un programma di sostituzione per la tua applicazione.
Luce galleggiante Automation Trade CO., LTD.è un fornitore globale di componenti per l'automazione industriale, impegnato a fornire componenti di automazione originali, affidabili e ad alte prestazioni a integratori di sistemi, costruttori di macchine, produttori e team di manutenzione in tutto il mondo. Siamo specializzati in marchi leader tra cui Allen Bradley, Siemens, Omron, Keyence, SICK e IFM, che coprono PLC, HMI, servoazionamenti, motori, sensori, sistemi di visione, componenti di sicurezza e moduli di comunicazione industriale. Ogni prodotto che forniamo è autentico, tracciabile e testato, aiutando i nostri clienti a ridurre i tempi di inattività, migliorare la produttività e costruire sistemi di automazione stabili.
Con anni di esperienza nell'approvvigionamento di automazione industriale e nella fornitura transfrontaliera, abbiamo costruito una catena di fornitura globale stabile e lavoriamo a stretto contatto con canali autorizzati e partner affidabili. La nostra missione è semplice: rendere i ricambi originali per l'automazione facili da trovare, veloci da consegnare e sicuri da usare. Serviamo clienti nei settori automobilistico, dell'elettronica 3C, alimentare e delle bevande, dell'imballaggio, della logistica, dell'energia e di processo. Che tu abbia bisogno di pezzi di ricambio singoli, ordini in lotti o supporto tecnico per sostituzioni e aggiornamenti, il nostro team di specialisti di automazione è pronto a fornire preventivi rapidi, selezione professionale dei prodotti e un servizio post-vendita affidabile. Noi di Floating Light Automation crediamo nella qualità, nell'autenticità e nella fiducia dei clienti: non siamo solo un fornitore, ma il tuo partner di automazione di fiducia.
Selezionando il dirittoSensore industriale IFMper il vostro sistema PLC è una decisione che richiede una valutazione sistematica del tipo di sensore, della compatibilità elettrica, delle condizioni ambientali, dei protocolli di comunicazione, dell'affidabilità e del costo totale di proprietà. Seguendo il processo decisionale strutturato delineato in questo articolo, puoi selezionare con sicurezza un sensore che non solo soddisfi i requisiti tecnici della tua applicazione ma offra anche affidabilità e convenienza a lungo termine. La chiave è evitare un approccio "unico per tutti" e adattare attentamente il sensore alle esigenze specifiche dell'applicazione.
Noi di Floating Light Automation Trade Co., Ltd. ci impegniamo ad aiutarti a superare questo complesso processo di selezione. Il nostro team di specialisti dell'automazione possiede una profonda conoscenza tecnica dei prodotti IFM Industrial Sensor e della loro integrazione con i sistemi PLC. Forniamo una guida esperta, preventivi rapidi e accurati e un supporto post-vendita affidabile. Ti invitiamo a contattarci per qualsiasi assistenza con la selezione del sensore, supporto tecnico o approvvigionamento del prodotto. Lascia che ti aiutiamo a costruire un sistema di automazione più affidabile, efficiente e produttivo. Contatta Floating Light Automation Trade Co., Ltd. oggi stessoper una guida esperta sulla scelta del sensore industriale IFM giusto per il tuo sistema PLC e per scoprire come i nostri prodotti originali possono migliorare le tue operazioni di automazione industriale.